
 EN
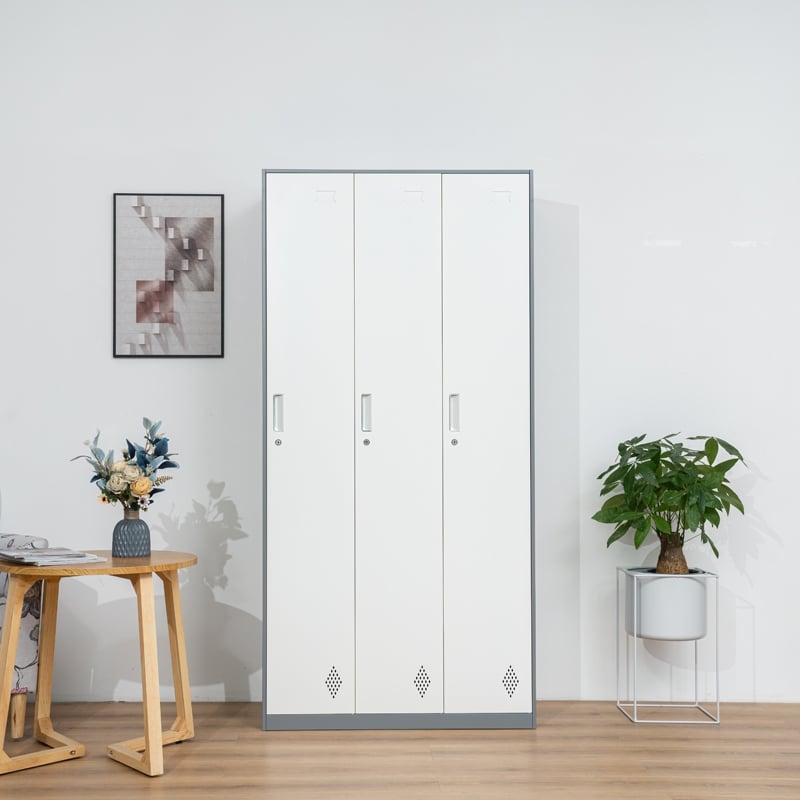
Cineva plasase unelte grele pe raftul mijlociu al unei unități de depozitare a uneltelor și, până la sfârșitul schimbului, raftul arăta o deformare vizibilă. O riglă dreaptă așezată transversal peste lățimea raftului reflecta lumina doar la cele două capete, lăsând o deschidere acolo unde panoul se îndoisese. Ușile se închideau totuși, dar nu mai erau aliniate corect, iar o cheie fixă se rostogolea spre zona coborâtă de fiecare dată când unitatea se deschidea. Nimic nu se rupsese. Dulapul din oțel își luase pur și simplu o deformare permanentă sub o sarcină pe care nu fusese conceput să o suporte. Echipajul a descărcat compartimentul, a marcat unitățile și a cerut desenele rafturilor.
Cum a ajuns o unitate de depozitare a uneltelor cu rafturi îndobite
Îmbinările sudate nu s-au deschis
Prima presupunere din atelier a fost o sudură defectuoasă, dar o inspecție atentă a îmbinărilor a exclus această posibilitate. Sudurile punctiforme de-a lungul flanșului raftului păstrau distanța corectă între ele, niciuna nu se fisurase, iar pereții carcaselor rămâneau verticali. Ceea ce s-a deplasat era panoul plan dintre suporturi, nu conexiunile de la marginile acestuia. Această distincție este importantă, deoarece un dulap de oțel cu îmbinări solide și un raft curbat indică o problemă de rigiditate, nu de rezistență. Echipele care trec imediat la reparații prin sudură ignoră adesea răspunsul mai simplu: panoul nu avea geometria necesară pentru a suporta acea sarcină.
O riglă dreaptă așezată peste raft a dezvăluit povestea
Măsurarea săgeții a transformat o plângere într-un înregistrare utilizabilă. Cu o riglă dreaptă așezată pe cele două capete ale raftului, spațiul liber de la centru a oferit echipajului un mod reproductibil de a descrie deformarea, fără a face presupuneri. Unitățile adiacente din aceeași zonă au rămas plane acolo unde încărcăturile erau mai mici, ceea ce a legat curbură de obiectele depozitate, nu de o întreagă serie. Un dulap de oțel nu se îndoaie uniform într-un atelier; se îndoaie acolo unde sunt concentrate uneltele grele, iar tocmai acest lucru arătau măsurătorile.
Unde un panou îndoit pune unitatea în pericol
De ce o încărcătură concentrată îndoaie un panou plan
O foaie plană din oțel, așezată într-un dulap de oțel și sprijinită pe două puncte, suportă o sarcină concentrată sub formă de moment încovoietor, având cea mai mare săgeată la mijlocul deschiderii. Folia de oțel laminată la rece se comportă inițial elastic și revine la forma inițială după îndepărtarea sarcinii, dar odată ce efortul depășește limita de curgere, panoul păstrează permanent o curbă. Echipamentele, motoarele de rezervă și containerele cu piese încărcate tind să rămână în același loc, astfel încât sarcina este rar distribuită în modul presupus de ratingul din cataloage. Valorile de încărcare pentru rafturi descriu o sarcină distribuită, nu un singur bloc greu așezat pe axa centrală.
Grosimea mai mare nu înseamnă întotdeauna rigiditate mai mare
A alege o grosime mai mare este soluția instinctivă, dar rigiditatea crește mult mai repede în funcție de formă decât în funcție de grosime. O nervură îndoită, o flanșă de întoarcere sau un bord rulat adaugă adâncime secțiunii, iar rezistența la încovoiere crește odată cu această adâncime. Adăugarea de masă la un panou plan implică costuri suplimentare de material, dar nu modifică deschiderea. De aceea, nervurile formate apar pe rafturile din oțel ale unui dulap mult înainte ca cineva să ia în considerare o foaie mai groasă. Unitățile bombate aveau grosimea adecvată a foilor; ceea ce le lipsea era o secțiune formată exact în locul în care se concentra încărcarea. Geometria, nu greutatea metalului, era variabila lipsă.
De la foaia plană la panoul nervurat: secvența de formare
Nervurarea panoului prin îndoire înainte de asamblare
Traseul de producție explică de unde provine acea rigiditate. Mașinile de tăiat tablă și cele cu laser produc semifabricatul; o mașină hidraulică de perforare creează deschideri pentru ventilație și găuri pentru încuietori, iar îndoirea CNC formează nervurile și flanșele de întoarcere la un unghi prestabilit, înainte de orice operațiune de asamblare. Îndoirea în primul rând înseamnă că raftul ajunge la postul de sudură deja format pentru a rezista deformării, astfel încât sudurile punctiforme fixează un panou rigid în carcasă, în loc să încerce să deformeze unul plan până la forma dorită. Un dulap de oțel construit în acest mod menține planul raftului sub aceeași încărcare care a provocat deformarea unităților montate pe teren. Unghiurile constante de îndoire pe întreaga serie sunt la fel de importante ca și concepția nervurilor.
Suduri punctiforme, pasul nervurilor și limitele de încărcare ale rafturilor
Trei detalii determină rezultatul. Distanța dintre nervuri stabilește cât de des este întreruptă deschiderea, distanța dintre punctele de sudură fixează cât de bine împarte raftul sarcina cu cadrul dulapului, iar limita de încărcare declarată pentru raft indică utilizatorului până unde este permisă încărcarea. Testarea ciclică conform ANSI/BIFMA X5.9 oferă o metodă comună de evaluare a acestei combinații în condiții de încărcare repetată, în timp ce un test simplu de încărcare pe un eșantion de raft confirmă săgeata la o greutate aleasă. Un dulap din oțel certificat pentru stocare distribuită se va încovoi totuși dacă o singură sarcină densă este plasată în mijlocul deschiderii.
Limitele pe care un plan de încărcare trebuie să le specifice
Ce adaugă patru familii standard unei inspecții
Standardele scrise transformă o plângere neclară într-o listă de verificare pe care un cumpărător o poate include în comandă. ANSI/BIFMA X5.9 stabilește așteptările privind rezistența și durabilitatea unităților de depozitare, inclusiv comportamentul rafturilor sub încărcări repetate, iar ANSI Z535.4 acoperă etichetele de încărcare care trebuie să rămână lizibile pe unitate. ISO 9001 definește procesul documentat de formare și sudură din spatele unei serii coerente, iar ISO 45001 se referă la siguranța lucrătorilor pe suprafața de producție. OSHA 29 CFR 1910.176 reglementează stocarea materialelor și măsurile anti-răsturnare după ce un dulap de oțel este încărcat într-un atelier, iar NFPA 101 acoperă lățimea culoarelor și a ieșirilor pe care unitățile grele nu trebuie să le blocheze.
Cumpărarea unui dulap de oțel: specificați limita de încărcare a rafturilor în comandă, cereți amplasarea nervurilor și unghiurile de îndoire, și solicitați rezultatele testelor de ciclare sau ale testelor de încărcare din aceeași serie de producție. O clasificare fără desenul secțiunii lasă deschisă întrebarea privind deschiderea centrală.
Inspectarea unui dulap de oțel la sosire: așezați o riglă dreaptă peste fiecare raft, verificați dacă flanșele de întoarcere sunt formate, nu aplatizate, și căutați o distanță uniformă între punctele de sudură. Confirmați prezența etichetei de încărcare și faptul că ușile rămân perpendiculare înainte ca unitatea să fie atribuită unei zone.
Utilizarea unui dulap de oțel: distribuiți echipamentele dense spre capetele rafturilor, lângă suporturi, păstrați obiectele cele mai grele în partea de jos și fixați unitățile înalte pentru a preveni răsturnarea. Concentrarea unei singure mase în mijlocul deschiderii este cea mai rapidă metodă de a transforma o deformare elastică într-o deformație permanentă.
Întreținerea unui dulap de oțel: re-verificați planitatea rafturilor în timpul rondurilor rutiniere, rotiți locurile unde sunt stocate kiturile grele și strângeți orice elemente de fixare slăbite la unitățile demontabile. Înregistrați zonele unde se observă o creștere continuă a spațiului liber, astfel încât obișnuința de încărcare să poată fi corectată înainte ca o panou să necesite înlocuire.
Întrebări frecvente
Î: De ce s-a curbat un raft, în timp ce sudurile au rămas intacte?
A:O sarcină concentrată încovoaie panoul plan între reazemele sale, iar odată ce efortul depășește limita de curgere, curbura rămâne. Sudurile punctiforme leagă raftul de cadru, dar nu adaugă înălțime deschiderii. O asamblare corectă, împreună cu un raft ușor încovoiat, indică absența unor elemente de rigidizare, nu o sudură defectuoasă. Repararea sudurilor ar lăsa cauză reală netratață.
Î: Ce adaugă îndoirea CNC față de o foaie mai groasă?
A:Riglele pliate și flanșele de întoarcere conferă panoului înălțime, iar rezistența la încovoiere crește rapid odată cu această înălțime. O grosime mai mare adaugă masă, dar păstrează aceeași deschidere neîntărită. Un raft din oțel pentru dulapuri, format înainte de asamblare, își menține planul sub o sarcină care ar încovoia o foaie plană. Forma realizează mai mult decât materialul suplimentar.
Î: Cum ar trebui să interpreteze un atelier capacitatea de încărcare a unui raft?
A:Tratați figura ca o încărcătură distribuită pe întreaga raftură, nu ca un bloc dens unic plasat în centrul acesteia. Verificați dispunerea nervurilor și limita indicată împreună și păstrați cele mai grele echipamente în apropierea suporturilor. O clasificare care ignoră poziția reală a greutății va supraestima ceea ce poate susține partea centrală a deschiderii.
Î: Ce standarde reglementează rezistența rafturilor și amplasarea acestora în atelier?
A:ANSI/BIFMA X5.9 tratează rezistența și durabilitatea unităților de depozitare supuse încărcărilor repetate, iar ANSI Z535.4 acoperă etichetele legibile privind încărcătura. ISO 9001 definește procesul documentat de formare. OSHA 29 CFR 1910.176 reglementează depozitarea materialelor și măsurile anti-răsturnare, în timp ce NFPA 101 reglementează lățimea culoarelor și a ieșirilor pe care unitățile încărcate nu trebuie să le blocheze.
Î: Cum poate un cumpărător verifica un raft înainte de expedierea comenzii complete?
A:Cereti un esantion sau o desenare a sectiunii care sa arate pasul nervurilor si unghiurile de indoire, apoi cereti rezultatele testelor de ciclare sau de incarcare din aceeasi serie de productie. O verificare cu rigla dreapta pe un esantion incarcat evidentiaza deviatia rapid. Aceste inregistrari descriu sectiunea formatata, pe care o evaluare standardizata din catalog nu o poate arata. Unghiurile constante de indoire pe toata lungimea seriei sunt la fel de importante ca si proiectarea nervurilor in sine.
Intrebare: Ce trebuie sa faca echipajul cand se descopera o depresiune in exploatare?
A:Descarcati raftul, masurati golul cu o rigla dreapta si notati ce articole erau stocate acolo. Verificati daca sudurile si flansele sunt integre, apoi redistribuiti echipamentele dense catre suporturi. O mica depresiune elastica se poate readuce in pozitia initiala, dar o deformare permanenta implica utilizarea unui raft mai rigid sau reducerea incarcarii. Inregistrati zona pentru a pastra vizibil modelul.